 冠亚恒温


适用于制药行业的大型TCU温控系统销售厂家如何依托稳定运行特性保障药品试剂冷却与
在制药行业,药品与试剂的冷却及储存环节对温度稳定性有着为严苛的要求,直接关系到药效保持与用药安全。大型TCU温控系统作为工业制冷领域的关键设备,其核心价值在于通过持续、稳定的运行,为制药流程提供且可靠的温度环境。这类系统通常由工业冷冻机作为核心冷源,结合精密管路与控制单元构成完整温控回路。其稳定运行特性主要依托工业级核心部件的高耐久性、优化制冷回路的效率设计以及多重安全保护机制来实现,从而限度降低温度波动风险。需要注意的是,具体系统的性能表现与适用工况需结合对应型号的技术资料、工艺参数及安装环境进行核对确认。
本文要点
- 大型TCU温控系统通过工业级核心部件与优化设计保障长时间连续运行
- 精密温控技术与智能控制系统确保制药过程中温度参数的性
- 多重安全保护机制可及时应对异常情况,避免对药品试剂造成损害
- 系统的能效比与稳定性直接影响制药企业的长期运营成本与产品质量
温控系统在制药流程中的关键作用
制药生产中的冷却与储存环节对温度稳定性要求高,任何显著的温度波动都可能影响药品的化学稳定性、生物活性或试剂的纯度。大型TCU温控系统在此环节扮演着核心角色,它不仅为反应釜、储存库等设备提供恒定的低温环境,还通过循环载冷剂的方式实现均匀冷却,避免局部过热或冷却不均。在药品试剂的低温储存场景中,系统的持续稳定运行可确保储存环境始终处于设定温度范围内,防止因温度漂移导致的药品降解或失效。此外,系统通常配备的高精度传感器与快速响应机制,能够及时捕捉温度变化并调整制冷输出,从而将波动控制在允许范围内。对于大规模制药生产线,系统的可靠性还直接关系到生产批次的连续性与合规性,避免因设备故障导致的生产中断或产品报废。

稳定运行的技术基础与实现路径
大型TCU温控系统的稳定运行并非单一部件的功劳,而是基于整体设计的协同效应。首先,工业级核心部件如压缩机、泵阀等的选用,为系统提供了应对高负荷连续运行的基础能力,这些部件通常经过严格测试,能够在长时间工作中保持性能衰减在可控范围内。其次,优化的制冷回路设计通过合理的管路布局、换热器匹配以及冷媒流量调节,提升了系统的能效比与热响应速度,使得系统在应对负荷变化时能够快速稳定,减少温度超调。此外,智能控制系统的引入进一步增强了运行稳定性,它通过实时监测关键参数如温度、压力、电流等,并自动调整压缩机频率或泵速,以适应工艺需求的变化。内置的多重安全保护机制,如过载保护、高低压报警、防冻保护等,可在异常情况下及时动作,防止设备损坏或安全事故,从而间接保障了温控过程的连续性。需要注意的是,系统的长期稳定性还依赖于定期维护与工况匹配,具体维护周期与要求应以设备说明书为准。
智能控制与安全防护如何协同保障安全
在制药应用中,温控系统的安全性不仅体现在设备本身,更在于其如何与生产流程深度融合。智能控制系统通常具备参数快速设定与监控功能,操作人员可通过人机界面轻松调整温度设定值,并实时查看系统运行状态,这不仅提高了操作便利性,也减少了人为误操作的风险。系统内置的报警功能可在温度偏离设定范围、部件异常或异常时发出警报,提醒人员及时干预,从而避免小问题演变为生产事故。对于药品试剂的冷却与储存,这种实时监控与自动响应机制尤为重要,因为它能够在温度异常初期就采取措施,防止对敏感药品造成不可逆的影响。此外,安全防护设计如紧急停机功能、漏电保护等,进一步提升了系统的本质安全水平,确保在情况下设备能够安全停止,保护人员与产品安全。当然,系统的安全性能也需通过正确的安装、调试与定期检验来充分发挥,具体方案应结合工艺风险评估确定。
应用于药品试剂冷却与储存的适应性
大型TCU温控系统在制药行业的应用场景多样,包括药品反应过程中的冷却、试剂的低温储存、以及洁净区内的温度控制等。在冷却应用中,系统需能够快速响应工艺变化,提供稳定的低温载冷剂,确保反应温度可控;在储存场景中,则更侧重于长期运行的可靠性与温度均匀性,避免库内出现温差死角。这类系统通常可根据实际需求进行定制化设计,例如通过多回路控制实现不同区域的独立温控,或通过冗余设计提升关键环节的可靠性。然而,系统的适应性也受限于具体工况,如库容大小、药品特性、环境温度等因素,因此在选型时需充分评估实际需求,并与设备供应商的技术人员沟通确认。对于特殊药品如生物制剂或疫苗,可能还需要额外的验证与监控措施,以确保温控系统完全符合GMP等法规要求。
长期运行的经济性与可靠性平衡
对于制药企业而言,大型TCU温控系统的采购与运行成本是一项长期投资。系统的稳定性直接关系到维护频率与停机风险,进而影响总体拥有成本。采用工业级核心部件与优化设计的系统,虽然初期投入可能较高,但其在能效比与可靠性方面的优势往往能在长期使用中体现出来。例如,高能效比的制冷回路可降低电费支出,而稳定的运行则减少了因故障导致的维修费用与生产损失。此外,智能控制系统的优化功能,如根据负荷自动调整运行参数,也有助于进一步降低运行成本。需要注意的是,系统的经济性还受到使用习惯、维护保养水平等因素的影响,定期维护与及时更换易损部件是保持系统长期经济运行的关键。具体经济效益分析应基于实际运行数据与本地能源价格进行评估。
FAQ
Q1:大型TCU温控系统在制药行业中的主要功能是什么?
大型TCU温控系统主要用于为制药过程中的药品反应、试剂储存等环节提供且稳定的温度环境,确保药品质量与安全。它通过循环载冷剂或直接冷却方式控制温度,具体功能需结合工艺需求确定,例如某些系统可能侧重于快速降温,而另一些则注重长期恒温保持。
Q2:温控系统的稳定性如何影响药品试剂的安全性?
温控系统的稳定性直接关系到药品试剂的化学与生物稳定性,温度波动可能导致药品降解、活性丧失或试剂污染。系统通过工业级部件与智能控制减少波动,但实际安全性还取决于设备精度、安装质量及操作规范,需结合具体药品特性进行风险评估。
Q3:这类系统通常包含哪些关键结构部件?
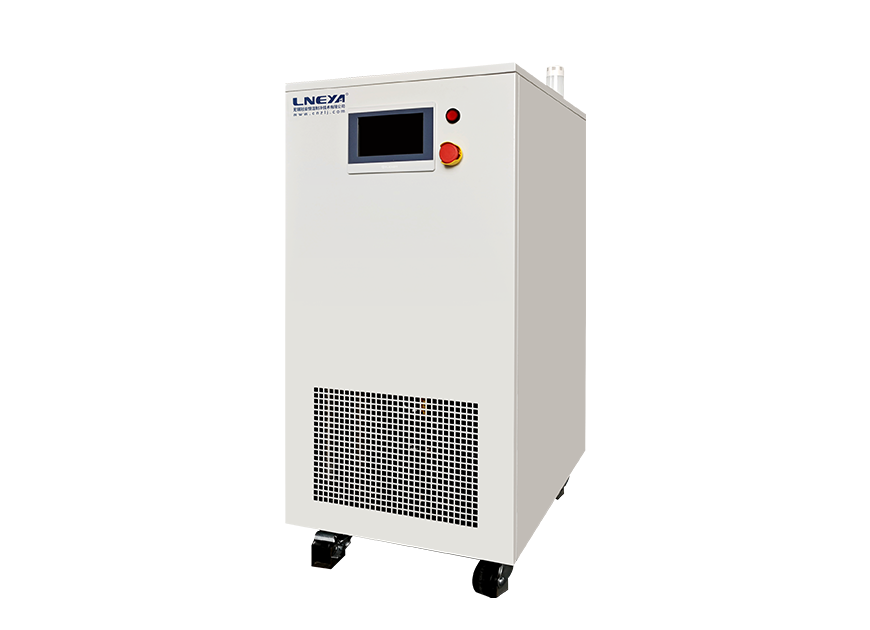
大型TCU温控系统通常包括制冷机组(如压缩机、冷凝器、蒸发器)、循环泵、管路系统、控制单元及安全保护装置等。具体结构因型号与应用而异,例如某些系统可能配备额外的换热器或储液罐,详细组成需参考对应型号的技术图纸与说明书。
Q4:在药品储存应用中,温控系统如何确保库内温度均匀?
系统通常通过合理设计的气流组织与载冷剂循环来确保温度均匀性,例如采用多点送风或分区控制策略。然而,实际效果受库体保温性能、货物摆放及负荷变化等因素影响,需通过现场调试与验证确认是否满足特定药品的储存要求。
Q5:使用这类系统时需要注意哪些潜在风险?
潜在风险可能包括温度控制超调、部件故障导致停机、或能效下降等。系统虽配备多重保护,但若安装不当或维护不足,仍可能影响性能。建议定期检查系统运行日志,并依据制造商指南进行保养,具体风险控制措施应结合实际工况制定。


[广告]免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,本站将会在24小时内处理完毕。